简体中文
NOUVELLES
Maison / Nouvelles / Actualités de l'industrie / Conception de matrices progressives : processus, disposition des bandes, tolérances et coûts d'outillage

Un ingénieur envoie une impression de pièce pour un support en acier inoxydable qui sera placé près d'un turbocompresseur dans une nouvelle plate-forme de véhicule. Le volume projeté est de 400 000 pièces par an et un trou de montage doit avoir une tolérance de /-0,05 mm. En quelques jours, le fournisseur d'outillage répond avec un tracé de bande montrant comment les bobines seront percées, découpées, formées et découpées dans le support fini à environ 250 coups par minute. C’est dans cette réponse que la conception progressive des matrices gagne sa place ou commence à créer des problèmes.
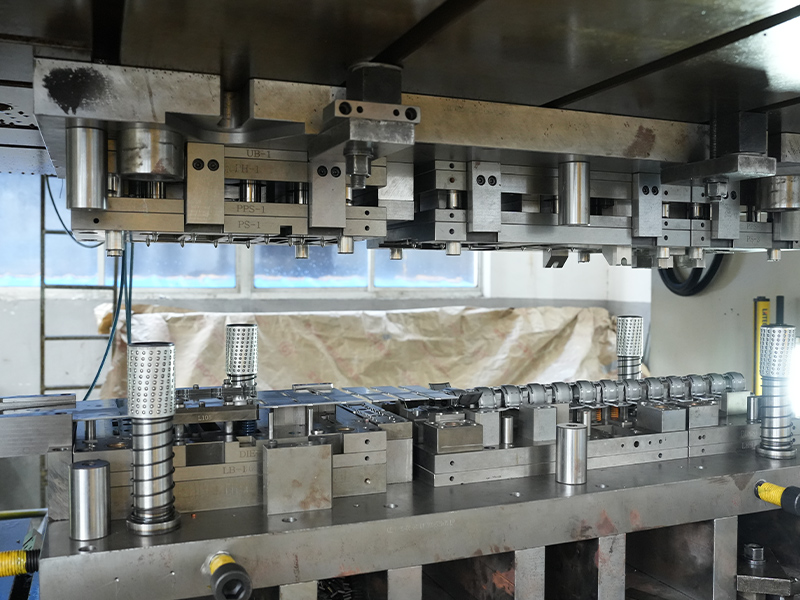
La conception de matrices progressives consiste à organiser plusieurs opérations d'estampage sur un seul jeu de matrices afin que chaque coup de presse fournisse une pièce complète. Il mérite une attention particulière car la disposition de la matrice détermine la qualité de chaque pièce produite tout au long de la durée de vie de l'outil, le coût de l'outil lui-même et le délai entre la commande et la production.
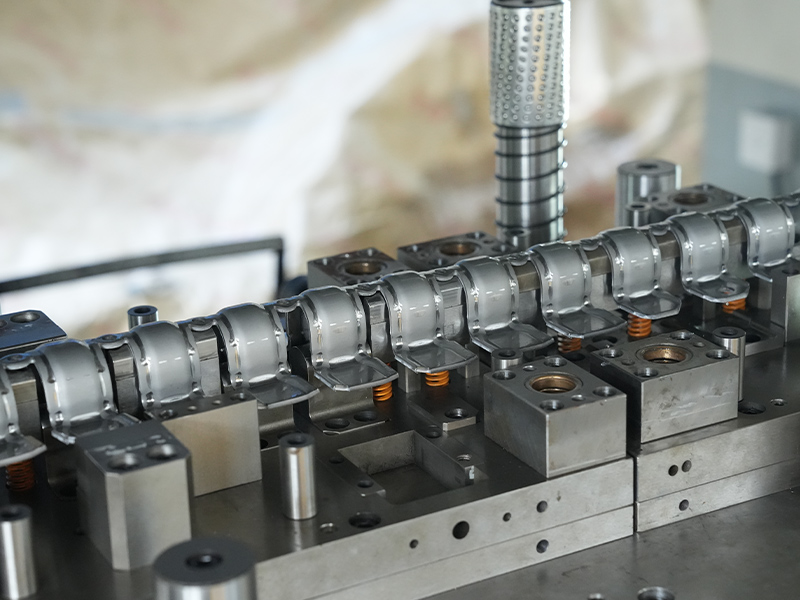
Une matrice progressive fonctionne sur une bande continue de métal. La bande avance d'une distance fixe, appelée pas ou longueur d'avance, à chaque coup de presse. A chaque poste, une opération a lieu : un avant-trou est percé, un contour est détouré, une bride est pliée, une coupelle est dessinée ou un motif est embossé. Au poste final, la pièce finie est séparée de la bande support qui l'a transportée à travers la matrice.
Les principaux éléments d’une conception de matrice progressive sont :
La séquence et la conception du porteur ne sont pas des détails. Ils constituent l'épine dorsale de tout le processus, car chaque station en aval dépend de l'arrivée du matériau au bon endroit et sous la bonne forme.
La conception progressive des matrices suit un flux de travail reproductible. Sauter une étape apparaît généralement plus tard comme un problème sur la presse.
Le tracé des bandes est l’étape la plus importante. Un mauvais agencement avec un porteur instable ou un pilotage faible ne peut être réparé par un meilleur usinage ; il échoue sur la presse, parfois seulement après que des milliers de pièces aient été réalisées. Pour cette raison, les concepteurs de matrices expérimentés consacrent plus de temps à la disposition des bandes qu'à toute autre phase.
Le comportement des matériaux est le point de départ de toute conception de matrice progressive. Les nuances plus dures telles que l'acier inoxydable 304, 316 et 410 s'écrouissent pendant le formage, de sorte que la matrice doit laisser suffisamment d'espace et inclure parfois des étapes de soulagement des contraintes. L'aluminium et ses alliages se forment facilement mais ont tendance à se rayer sur les surfaces des outils. Une lubrification, un acier à outils poli et des jeux contrôlés sont donc essentiels. Les alliages de cuivre offrent une excellente conductivité et ductilité, mais nécessitent un outillage pointu pour empêcher les bavures des zones de contact électrique. L'acier zingué ou galvanisé peut perdre son revêtement au niveau des bords cisaillés, le concepteur doit donc contrôler le jeu et la géométrie des bords pour protéger la couche.
| Matériel | Pièces de matrice progressives typiques | Considérations de conception |
|---|---|---|
| Acier inoxydable (304, 316, 410) | Supports, joints, écrans thermiques | Le travail durcit ; nécessite des dégagements généreux et parfois un traitement post-estampage |
| Aluminium et alliages d'aluminium | Dissipateurs thermiques, fiches de pile de chargement | Léger et formable ; regarder le grippage, le retour élastique et la finition de la surface |
| Cuivre et laiton | Connecteurs, broches, chapeaux de roulements | Excellente formabilité ; outillage pointu requis pour le contrôle des bavures |
| Zinc et acier galvanisé | Carters moteurs, amortisseurs | Le revêtement peut s'écailler ; un espace restreint préserve la protection des bords |
Un bride en acier automobile est un bon exemple d'une partie qui semble simple mais qui dépend fortement de la progression. La géométrie des brides, la configuration des trous et les exigences de planéité obligent généralement le concepteur à combiner des stations de perçage, de détourage et de formage, et la matrice doit conserver une stabilité dimensionnelle sur de longues séries de production.
 Fournisseurs de brides en acier automobile personnalisées, entreprise Changzhou Dingjia Metal Technology Co., Ltd. est un fournisseur chinois de brides en acier pour automobiles personnalisées et une société de brides en acier pour automobiles, notre... Voir le produit →
Le pas entre les stations définit la longueur d'avance et, par conséquent, le nombre de pièces produites par course. Un pas plus court augmente le rendement mais peut laisser trop peu de place aux outils de formage profond. La bande de support doit rester suffisamment solide pour déplacer la pièce à travers chaque station, tout en étant suffisamment étroite pour maintenir une utilisation élevée du matériau. Le pilotage n'est sécurisé que lorsque les avant-trous survivent jusqu'à la station finale, le tracé ne doit donc pas les couper trop tôt. Ces compromis expliquent pourquoi les révisions de la disposition des bandes sont importantes avant le début de l'outillage.
La conception moderne des matrices progressives maintient généralement les positions des trous à /-0,05 mm et la planéité à moins de 0,1 mm pour les pièces petites à moyennes, mais les valeurs réalisables dépendent de l'épaisseur du matériau, de la largeur de la bande, de la taille de la pièce et du nombre de stations. Dans les applications de moteurs à haute température, un joint d'étanchéité turbo en acier inoxydable exige une planéité serrée et des bords sans bavures car toute imperfection peut compromettre l’étanchéité. Un concepteur de matrices qui comprend la fonction de chaque caractéristique sait quelles tolérances sont critiques et lesquelles sont secondaires, et cette connaissance affecte directement le coût de l'outillage.
 Fournisseurs de joints d'étanchéité turbo en acier inoxydable personnalisés, entreprise Changzhou Dingjia Metal Technology Co., Ltd. est un fournisseur chinois de joints d'étanchéité turbo en acier inoxydable personnalisés et un joint d'étanchéité Turbo en acier inoxydable... Voir le produit →
Une matrice progressive est rarement le moyen le moins coûteux de construire un prototype, et ce n'est pas la bonne réponse pour chaque pièce. L'outil lui-même peut coûter quelques milliers de dollars pour une conception simple à deux stations ou bien plus de six chiffres pour une matrice complexe comportant de nombreuses opérations de formage. Les aspects économiques favorisent généralement une matrice progressive lorsque le volume annuel est suffisamment élevé pour que le faible coût par pièce compense l'investissement en outillage.
Dans les délais prévus, la conception et la construction d'une matrice progressive typique pour un petit emboutissage prennent quatre à dix semaines. Une géométrie complexe, des matériaux durs et des tolérances serrées étendent cette fenêtre car les essais et l'échantillonnage prennent plus de temps. Planifiez au moins une série d’approbations d’échantillons et confirmez qui supporte le coût des modifications causées par les mises à jour de conception du côté du client.
Les principaux facteurs de coûts dans une conception de matrice progressive comprennent :
Même les équipes expérimentées voient les mêmes problèmes se répéter dans la conception de matrices progressives. Reconnaître ces problèmes dès le début réduit les risques pour l’acheteur.
La plupart de ces problèmes partagent une cause fondamentale : la matrice est conçue avant que le matériau et le processus ne soient pleinement compris. Un fournisseur ayant une expérience en production sur une gamme de matériaux peut signaler ces problèmes lors du devis plutôt que lors des essais.
Le bon partenaire apporte bien plus qu’une presse et une matrice. Recherchez un fournisseur qui conçoit et fabrique ses propres matrices progressives, dispose de la capacité de presse nécessaire pour gérer la production en interne et peut démontrer son expérience dans le domaine des métaux ferreux et non ferreux. Un système de gestion de la qualité renforce la certitude que les étapes d'outillage, d'échantillonnage et de production sont documentées. Plus important encore, le fournisseur doit être disposé à discuter de la disposition des bandes, de la stratégie de tolérance et du choix des matériaux avant de fixer le devis.
Chez Changzhou Dingjia Metal Technology, la même équipe d'ingénierie qui conçoit la matrice progressive prend également en charge l'assemblage des matrices et la ligne d'emboutissage. Notre capacité d'emboutissage atteint 500 tonnes et notre gamme de production couvre les pièces en acier inoxydable, en fer, en acier automobile, en aluminium, en cuivre et en zinc. Cette structure signifie que la connaissance des matériaux et les commentaires sur la fabrication sont directement pris en compte dans chaque revue de conception. Pour les nouveaux projets de piles de recharge d'énergie, nous avons également appliqué des approches de matrice progressive à des composants tels que le plaque chauffante pour ventilateur en aluminium estampé , où les performances thermiques, la planéité et la qualité de la surface comptent toutes.
 Plaque chauffante de ventilateur en aluminium estampillée sur mesure, nouveaux fournisseurs de fiches de charge d'énergie, Changzhou Dingjia Metal Technology Co., Ltd. est un fournisseur chinois de plaques chauffantes pour ventilateur en aluminium estampé sur mesure, de nouvelles fiches de charge d'énergie et ... Voir le produit →
Pour préparer votre prochaine partie, consultez notre guide pratique des pièces d'emboutissage de précision pour voir comment les matériaux, les outils et les facteurs de production interagissent. Si vous disposez déjà d'une impression ou d'un modèle 3D, vous pouvez contacter l'équipe pour discuter de la disposition des bandes et du plan d'outillage avant de vous engager dans un investissement complet.
La conception progressive des matrices récompense les ingénieurs et les acheteurs qui regardent au-delà du devis. La disposition des bandes, la séquence des stations, la sélection de l'acier à outils et la connaissance des matériaux derrière la matrice déterminent si votre pièce arrive à temps, respecte sa tolérance et reste abordable en termes de volume. Demandez à voir le tracé, remettez en question les hypothèses et choisissez un partenaire dont les ingénieurs en matrices vous parleront avant la coupe de l'acier.
Votre adresse e-mail ne sera pas publiée. Les champs requis sont marqués *
Notre éclatement d'estampage en acier inoxydable est un composant haute performance conçu pour répondre aux exigences exigeantes des industries qui ont besoin de précision, de durabilité et de...
Voir les détails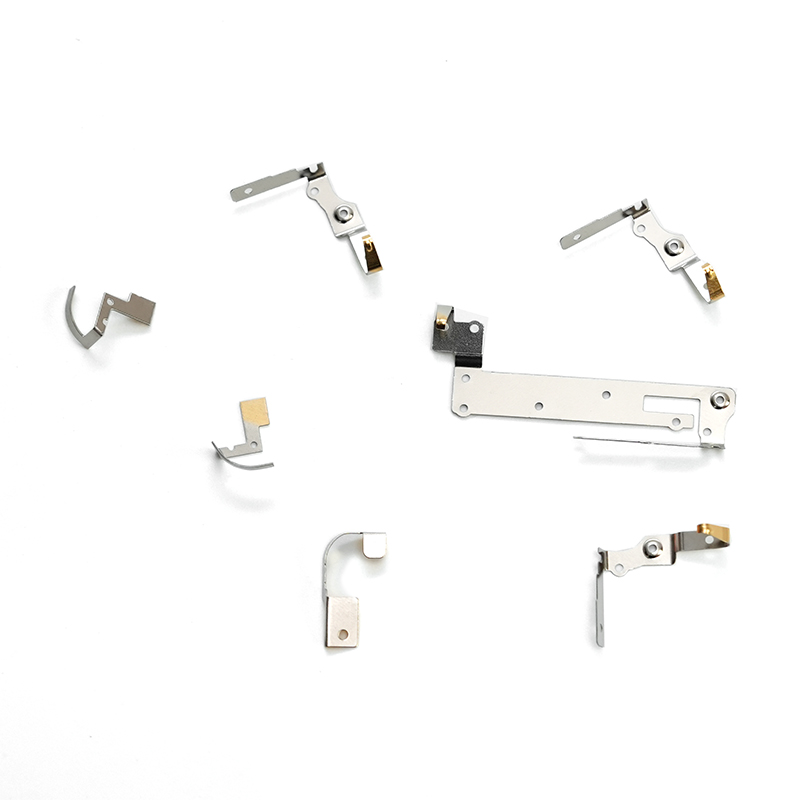
Le plug-in électronique en acier inoxydable estampillé est un composant de précision fabriqué à l'aide de techniques d'estampage avancées. Fabriqué en acier inoxydable de haute qualité, c...
Voir les détails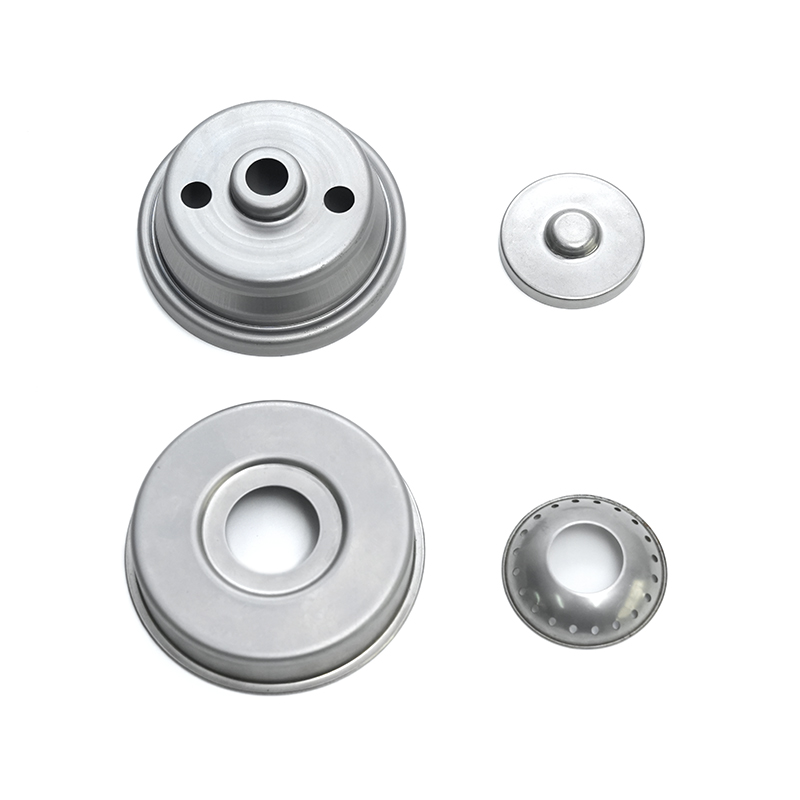
Le bouclier thermique en acier inoxydable estampillé est un composant automobile formé de précision conçu pour protéger les systèmes critiques contre une chaleur excessive. Fabriqué à l'aide d...
Voir les détails
Notre joint d'étanchéité turbo en acier inoxydable est conçu pour des applications haute performance dans les moteurs turbocompressés, fournissant un joint robuste et fiable pour éviter la fui...
Voir les détails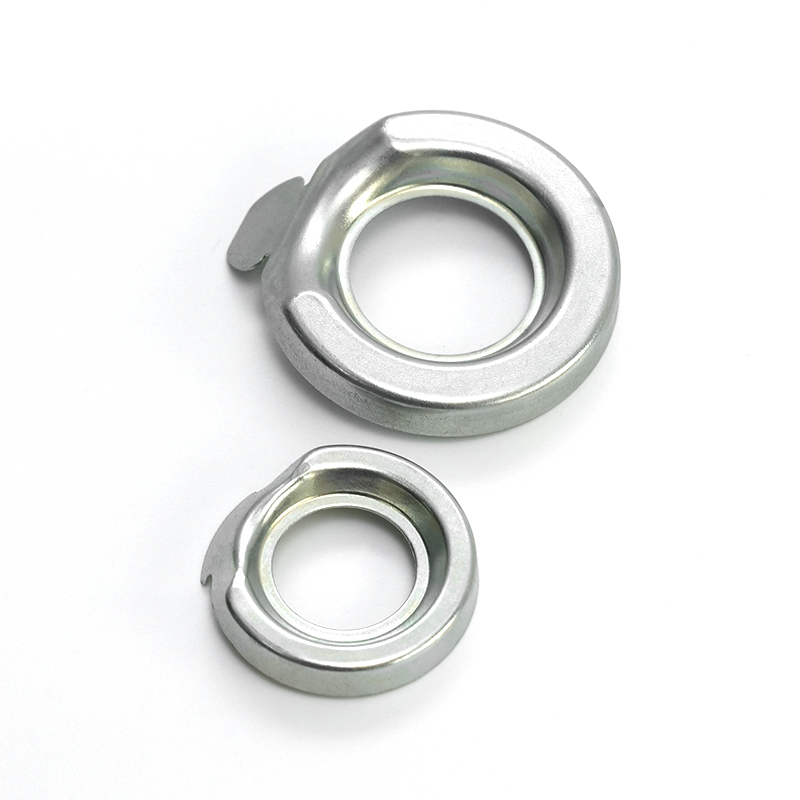
Le déflecteur d'huile de fer estampillé est un composant essentiel des systèmes de moteur et de transmission, conçu pour gérer et contrôler l'écoulement de l'huile dans les assemblag...
Voir les détails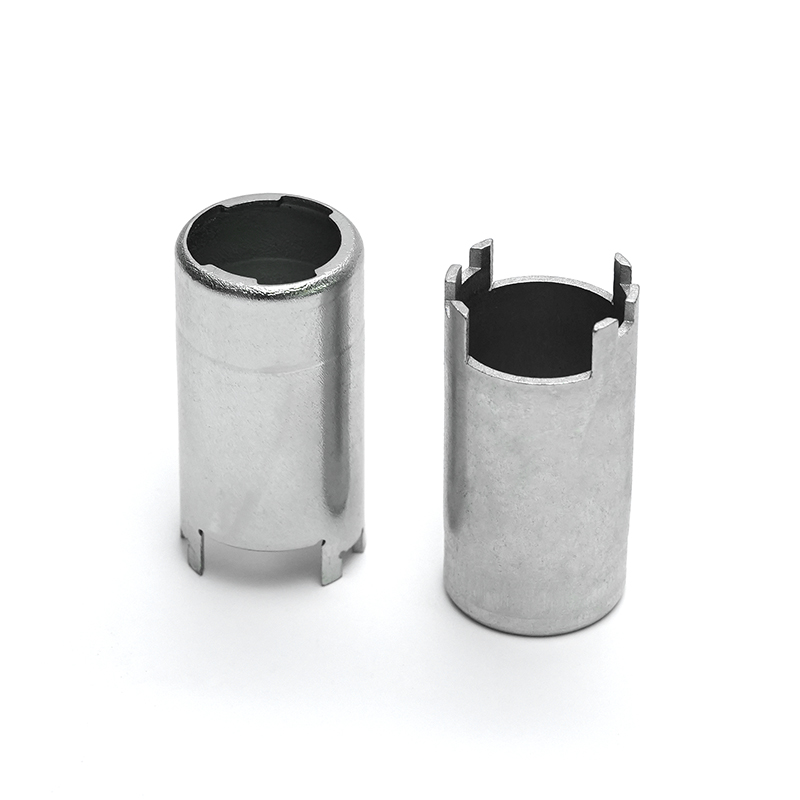
Le boîtier de l'électrovanne en fer estampillé est un composant conçu par la précision conçue pour encorer et protéger les systèmes de l'électrovanne. Fabriqué à l'aide de processus ...
Voir les détails
Le boîtier d'étanchéité des condensateurs en fer est un composant métallique tamponné de précision conçu pour encasser et protéger les condensateurs, assurant leurs performances et leur fiabil...
Voir les détails
Notre joint en fer est une solution d'étanchéité haute performance conçue pour fournir des performances durables et fiables dans un large éventail d'applications industrielles. Fabriqué à...
Voir les détails
Le support d'engagement des engrenages en fer est un composant robuste et de précision conçu pour assurer l'engagement sécurisé et efficace des engrenages dans divers systèmes mécaniques....
Voir les détails
Notre bride en acier automobile est conçue pour la précision, la durabilité et les performances exceptionnelles dans diverses applications automobiles. Fabriquées en acier en carbone de haute quali...
Voir les détails
La plaque de chaleur de ventilateur en aluminium estampillé pour une nouvelle bougie de pile de chargement d'énergie est un composant clé fabriqué à partir d'alliage d'aluminium à l&...
Voir les détails
Notre boîtier en feuille de feuille galvanisé offre une protection et une longévité robustes pour un large éventail de moteurs électriques utilisés dans diverses industries. Fabriqué en acier galva...
Voir les détailscoordonnées
Address: N ° 6 Qiatsheng North Road, Caoqiao Industrial Park, Xueyan Town, district de Wujin, City Changzhou, province du Jiangsu
TEL: 86-15050692548
Si vous êtes intéressé par nos produits, veuillez nous consulter
 Fabricants d'estampage métallique ferreux et non ferreux