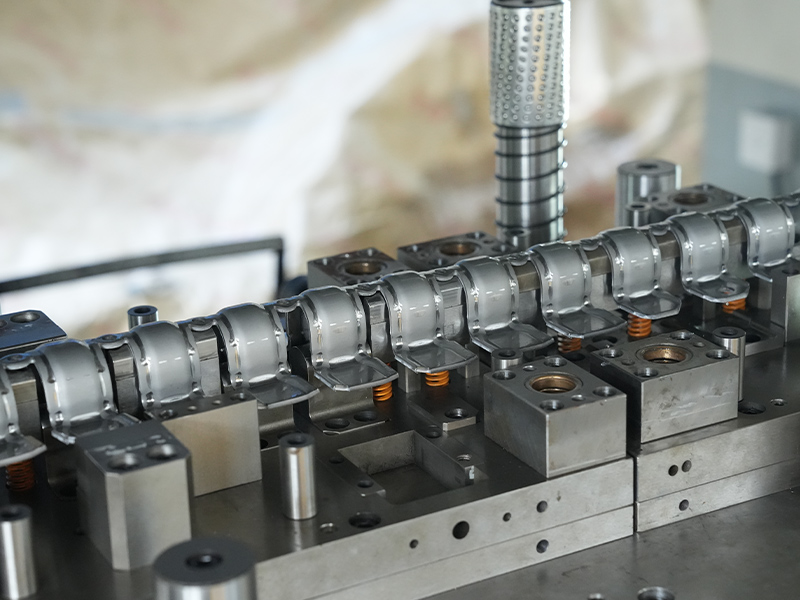
Pour un ingénieur spécifiant des interconnexions, un responsable des achats recherchant des cages de roulements ou un concepteur de produits optimisant la dissipation thermique, les pièces d'emboutissage en cuivre représentent souvent une convergence de performances et de fabricabilité que peu d'autres types de composants peuvent égaler. Le défi n’est pas de savoir si le cuivre peut être estampé, mais plutôt de savoir comment sélectionner le bon alliage, définir des tolérances qui équilibrent coût et fonctionnalité et poser les bonnes questions aux fournisseurs avant la découpe du premier outil.
Que sont les pièces d’emboutissage en cuivre ?
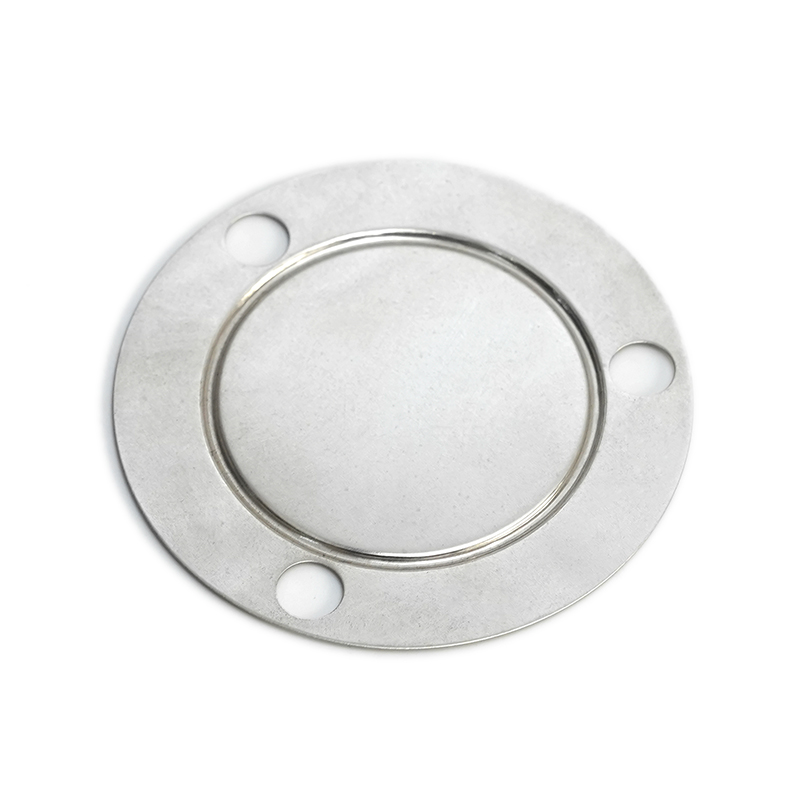
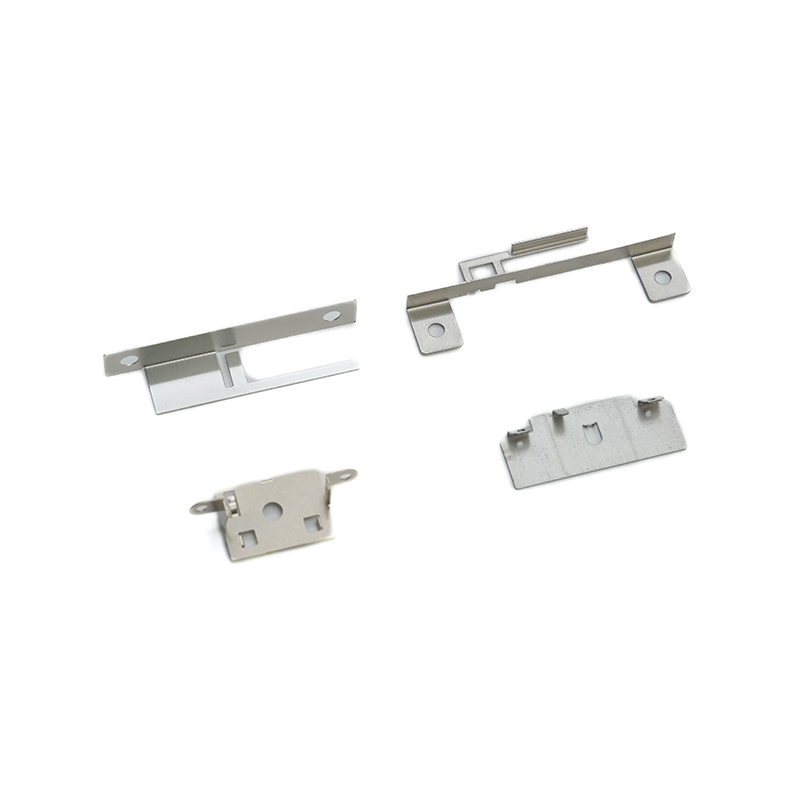
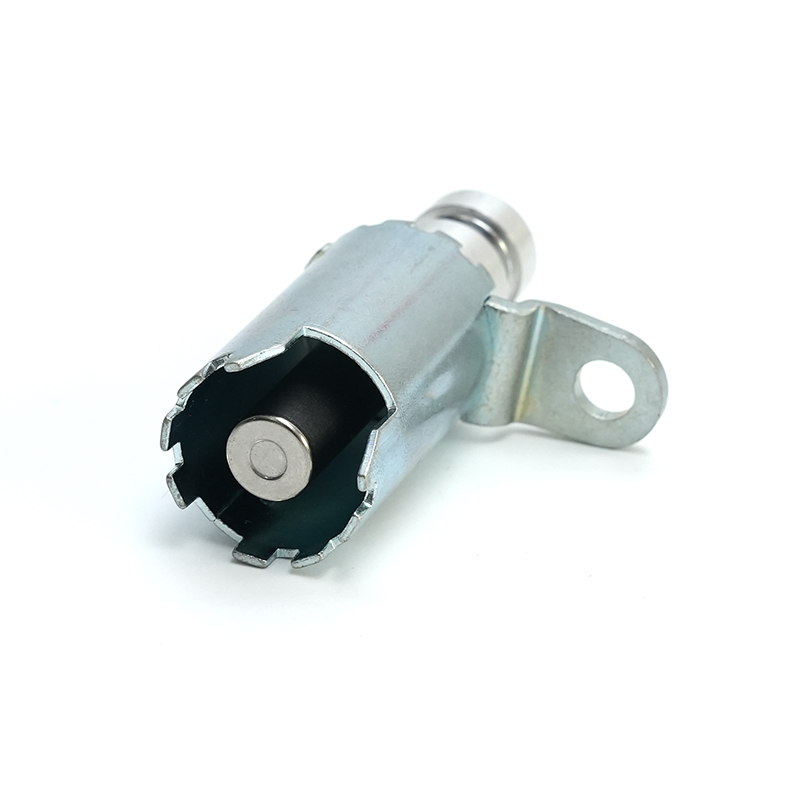
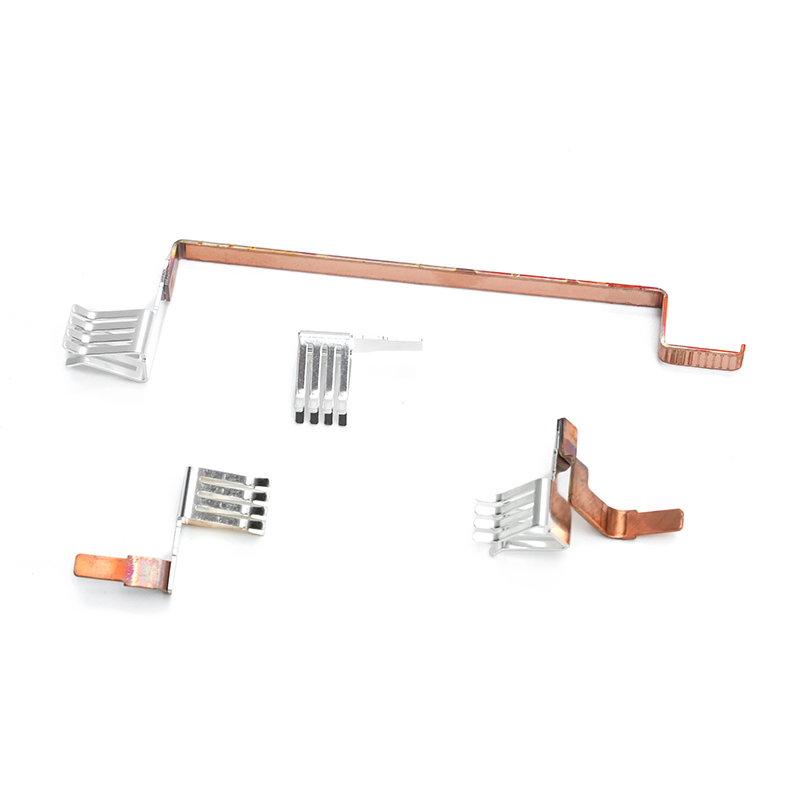
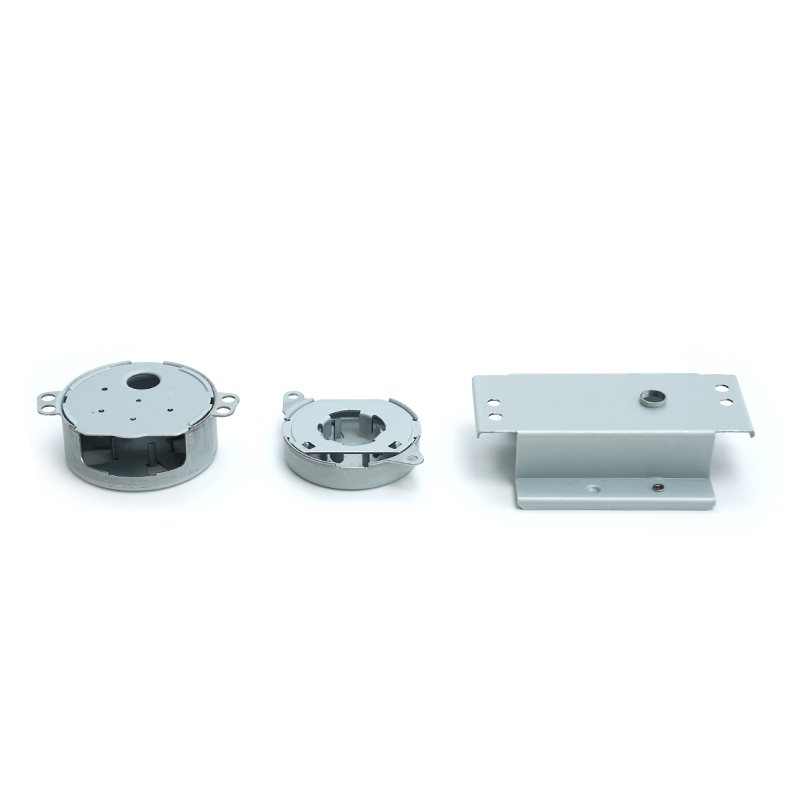
Pièces d'estampage en cuivre sont des composants métalliques de précision produits en alimentant des bandes de cuivre ou d'alliage de cuivre à travers une matrice d'emboutissage progressive ou composée sous un tonnage élevé. La bande est découpée, percée, pliée, étirée et frappée dans une séquence de stations, souvent à des vitesses dépassant 200 coups par minute. Le résultat est une pièce de forme nette qui répond à des exigences dimensionnelles strictes avec un traitement secondaire minimal, essentiel dans les applications électriques, automobiles et industrielles à grand volume.
Aperçu du processus
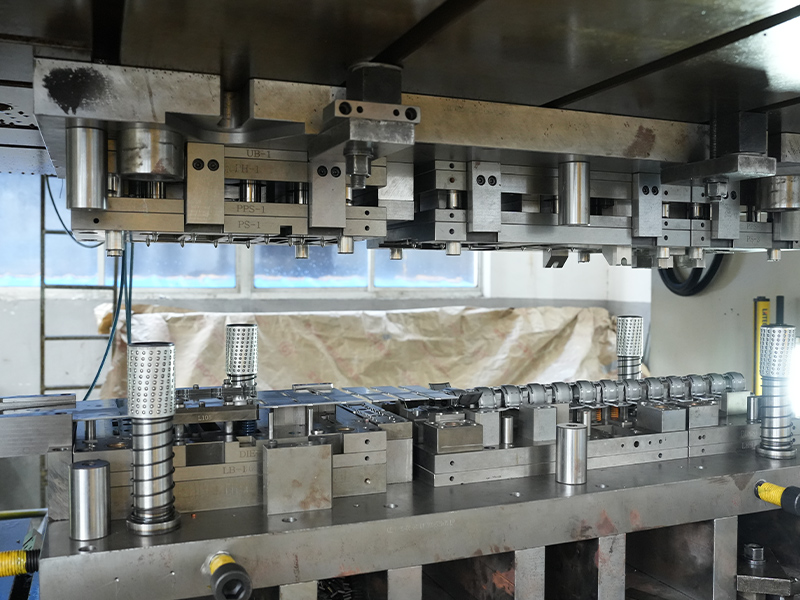
La séquence de fabrication commence par une bande de cuivre, généralement d'une épaisseur comprise entre 0,05 mm et 3,0 mm, introduite depuis une bobine dans une presse. Une matrice progressive effectue plusieurs opérations en un seul coup. La nature continue du processus permet une répétabilité constante pièce par pièce et prend en charge des volumes annuels allant de 100 000 à des dizaines de millions de pièces. Les étapes clés comprennent le pilotage pour un alignement précis, le découpage du profil extérieur, la formation de caractéristiques telles que des rayons ou des gaufrages et la séparation de la pièce finie du support. Les outils avancés intègrent des systèmes de détection et de vision intégrés pour détecter les écarts en temps réel.
Pourquoi choisir le cuivre ?
La conductivité électrique du cuivre (jusqu’à 100 % IACS pour les qualités pures) en fait le matériau de choix pour les composants porteurs de courant. Sa conductivité thermique, environ 20 fois supérieure à celle de l'acier inoxydable, éloigne la chaleur des jonctions sensibles des modules de puissance et des assemblages LED. De plus, le cuivre offre une résistance naturelle à la corrosion sans nécessiter de placage protecteur dans de nombreux environnements intérieurs, et sa ductilité élevée permet de lui donner des formes complexes qui fissureraient des matériaux moins malléables. Par rapport à l'aluminium, les pièces embouties en cuivre éliminent le risque de corrosion galvanique lorsqu'elles sont couplées à des conducteurs en cuivre et réduisent les modes de défaillance des terminaisons tout au long du cycle de vie du produit.
Choisir le bon alliage de cuivre
La sélection d'un alliage est la décision la plus importante dans le processus de spécification. Les facteurs électriques, mécaniques, thermiques et économiques doivent être mis en balance avec l'environnement d'exploitation prévu. Les trois familles de cuivre les plus couramment estampées (cuivre pur, laiton et bronze phosphoreux) présentent chacune un profil de compromis distinct.
Cuivre pur, laiton, bronze phosphoreux
| Alliage | Conductivité (%IACS) | UTS typique (MPa) | Ductilité | Avantage principal |
|---|---|---|---|---|
| C11000 (ETP Cuivre) | 100 | 220-310 | Excellent | Conductivité électrique/thermique la plus élevée |
| C26000 (cartouche en laiton) | 28 | 310-580 | Bon | Usinabilité et équilibre des coûts |
| C51000 (Bronze phosphoreux) | 15 | 470-690 | Modéré | Résistance à la fatigue et propriétés du ressort |
Le cuivre pur (C11000) est inégalé pour les barres omnibus, les contacts de distribution d'énergie et les dissipateurs thermiques où une chute de tension minimale ou un transfert thermique maximal est requis. Cependant, sa faible limite d'élasticité limite son utilisation dans les contacts à ressort. Le laiton (C26000) offre un équilibre favorable entre résistance, résistance à la corrosion et coût inférieur des matières premières, ce qui le rend idéal pour les connecteurs, les bornes et les raccords industriels décoratifs. Le bronze phosphoreux (C51000) offre la meilleure combinaison de propriétés de ressort et de résistance à la fatigue, sur laquelle s'appuient chaque année des milliards de ressorts de contact électrique et de doigts de blindage EMI. La capacité de cet alliage à maintenir une force de contact sur des milliers de cycles d’accouplement le rend indispensable dans les connecteurs et les supports de relais.
Facteurs de sélection des matériaux
Au-delà de la conductivité et de la résistance, la matrice de sélection doit inclure la formabilité (limitations du rapport R/t), la résistance à la relaxation des contraintes à température élevée et la compatibilité avec les processus de placage ou de soudage ultérieurs. Pour une ailette de dissipateur thermique de processeur, la diffusivité thermique et la facilité de soudure dominent ; pour une cage de roulement, la résistance à la fatigue sous chargement cyclique et la compatibilité avec les huiles sont prioritaires. Commencer par le mode de défaillance dominant dans l'application (surchauffe électrique, rupture mécanique ou corrosion) réduit rapidement le champ des alliages et évite les spécifications excessives qui font augmenter les coûts des matériaux.
Considérations de conception et de fabrication
Même un choix d’alliage optimal ne parviendra pas à garantir rendement et qualité si la géométrie de la pièce ignore les principes fondamentaux de la déformation de la tôle. Une collaboration précoce entre l'ingénieur de conception et le fournisseur d'emboutissage peut réduire les délais de livraison des outils et éviter des pannes coûteuses sur le terrain.
Rayon de courbure et retour élastique
Un rayon de courbure intérieur minimum d'une épaisseur de matériau constitue un point de départ sûr pour la plupart des alliages de cuivre, mais des rayons plus serrés sont réalisables dans les matériaux recuits avec une direction de grain orientée favorablement. Le retour élastique (la récupération élastique qui provoque l'ouverture de l'angle de courbure après la rétraction du poinçon) doit être compensé dans la géométrie de l'outil. Les alliages de cuivre présentent généralement moins de retour élastique que l'acier inoxydable, mais le bronze au phosphore peut nécessiter des angles de courbure excessifs de 2° à 6° selon l'état. La prédiction du retour élastique à l'aide de la simulation par éléments finis réduit les itérations d'essai et garantit la stabilité dimensionnelle sur l'ensemble du lot de bobines.
Tolérances et contrôle de précision
L'estampage progressif peut régulièrement maintenir des tolérances dimensionnelles de ± 0,05 mm sur les caractéristiques critiques, avec des limites plus strictes réalisables grâce aux stations de frappe ou de rasage intégrées. Les exigences en matière de taille des trous, de distance de pas et de planéité doivent être examinées par rapport aux normes industrielles telles que la norme ISO 2768. Pour les cages de roulements en cuivre à paroi mince, par exemple, le maintien d'une épaisseur de paroi et d'une concentricité constantes à moins de 10 µm détermine l'équilibre dynamique et le niveau de bruit de la cage dans les applications de moteurs de précision. Un fournisseur disposant de capacités de conception d’outillage et de rectification CNC en interne est mieux placé pour maintenir les micro-tolérances sur des millions de coups.
Finition de surface et post-traitement
De nombreux emboutis en cuivre sont utilisés tels quels, en s'appuyant sur leur résistance native à la corrosion. Lorsqu'une protection ou une soudabilité supplémentaire est requise, des finitions électrolytiques en étain, en argent ou en nickel sont appliquées à l'aide de processus de placage sélectif ou global. Les traitements de passivation et les revêtements anti-ternissement sont courants pour les composants en laiton destinés à des environnements visibles ou difficiles. Le fournisseur d'emboutissage doit valider l'adhérence du placage par des tests de choc thermique et mesurer l'épaisseur du revêtement en micro-sections.
Applications typiques des pièces d'emboutissage en cuivre
La polyvalence des composants en cuivre estampé se reflète dans leur présence dans tous les secteurs, des interconnexions de puces à l'échelle nanométrique aux appareillages industriels robustes. Les exemples suivants représentent des applications de grande valeur où les propriétés du cuivre permettent directement les performances du produit.
Composants électriques et électroniques
Plus de 60 % de la consommation de cuivre sous forme estampée aboutit dans la distribution électrique et l'interconnexion électronique. Les borniers, les pinces à fusibles, les sangles de terre et les blindages EMI/RFI sont produits par milliards chaque année. Les contacts estampés en bronze phosphoreux constituent l'épine dorsale des connecteurs modulaires et des lecteurs de cartes à puce, où une force d'insertion constante et une fiabilité à long terme ne sont pas négociables.
Roulements automobiles et industriels
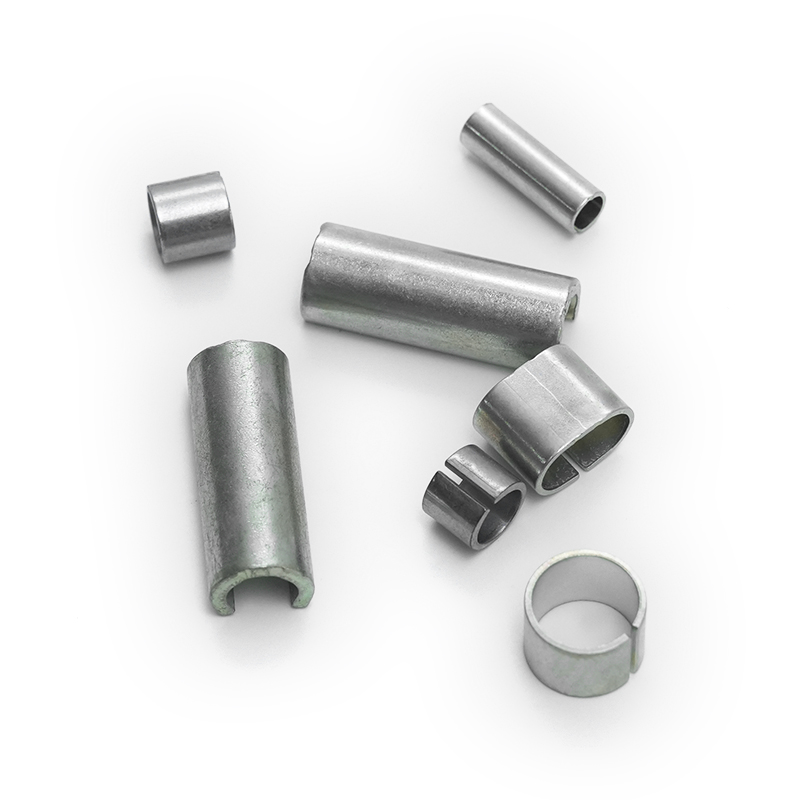
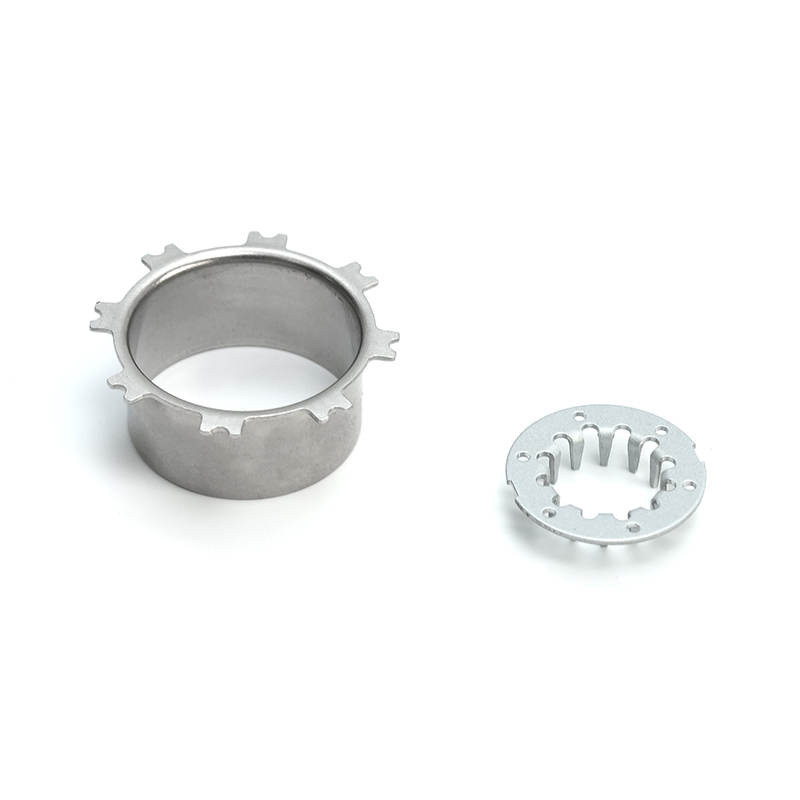
Les pièces embouties en alliage de cuivre jouent un rôle essentiel mais souvent invisible dans les équipements rotatifs. Les cages de roulements en cuivre à paroi mince retiennent les éléments roulants dans les roulements des moteurs électriques à grande vitesse, alliant légèreté et excellente compatibilité avec les lubrifiants. Les capuchons anti-poussière et les dispositifs de retenue des joints en laiton protègent contre la contamination tout en conservant un emplacement axial précis. Ces composants doivent résister aux forces centrifuges, aux cycles thermiques de -40 °C à 150 °C et à des millions de cycles de rotation sans déformation.
Solutions de gestion thermique
Des ailettes du dissipateur thermique du processeur aux plaques de base des semi-conducteurs de puissance, les pièces en cuivre estampées fournissent le chemin thermique nécessaire pour maintenir les températures de jonction dans des limites de fonctionnement sûres. Les réseaux d'ailettes en cuivre découpées ou estampées offrent une surface élevée et une faible perte de charge côté air, essentielles au refroidissement des serveurs. La possibilité d'emboutir des géométries d'ailettes complexes, puis de les souder ou de les braser sur des caloducs démontre la gamme de processus complémentaires qu'un fournisseur d'emboutissage compétent peut coordonner.
Approvisionnement en pièces d’emboutissage en cuivre : liste de contrôle de l’acheteur
Un dossier d’appel d’offres bien préparé accélère la précision des devis et révèle la profondeur technique d’un fournisseur avant que les investissements en outillage ne soient effectués. Les sections suivantes décrivent les informations à compiler et comment évaluer les compétences en fabrication.
Que préparer avant de demander un devis
- Dessin 2D détaillé et modèle CAO 3D : Incluez toutes les dimensions, tolérances et références critiques.
- Spécification matérielle: Qualité d'alliage, état (par exemple, H02, H04) et toute certification du fournisseur préféré.
- Volume annuel et cadence de livraison : Quantifiez si la pièce est un article à fonctionnement régulier ou une demande pointue basée sur un projet.
- Exigence de finition de surface : Précisez si le cuivre nu est acceptable ou si des limites de placage, de passivation ou de résidus de nettoyage s'appliquent.
- Environnement applicatif : La plage de températures de fonctionnement, l'exposition aux produits chimiques et les matériaux des pièces à assembler révèlent des risques latents qui influencent les choix de matériaux et de placage.
Vérification de la qualité et certifications
Un fournisseur d'emboutissage de cuivre compétent démontrera un contrôle statistique des processus grâce à des indices de capacité de processus (Cpk ≥ 1,33 pour les caractéristiques critiques) et maintiendra un système de gestion de la qualité certifié ISO 9001. Pour les composants de sécurité de qualité automobile, la certification IATF 16949 ajoute une couche supplémentaire de prévention des défauts et de traçabilité. Les certificats de matières entrantes doivent démontrer la conformité à la norme ASTM B152 ou équivalent, et la traçabilité des lots jusqu'à l'usine est une attente standard. Les rapports d'inspection du premier article contenant une disposition dimensionnelle complète, des mesures de conductivité et une coupe micrographique des bords estampés fournissent une preuve objective de la maturité du processus.
Évaluation des capacités des fournisseurs
Au-delà du prix par pièce, évaluez l'étendue de la conception et de la fabrication d'outillage en interne, la gamme de tonnages de presse (généralement de 25 à 400 tonnes pour l'emboutissage du cuivre) et les opérations secondaires telles que le taraudage, le rivetage ou l'inspection optique automatisée. Un fournisseur qui conçoit ses propres matrices progressives et gère une base de données historique des outils peut réagir plus rapidement aux modifications de conception et planifier de manière proactive la maintenance des outils. Recherchez une expérience documentée dans la production de cages de roulements en cuivre à paroi mince, d'ailettes de dissipateur thermique complexes ou de bandes de contact continues en bronze phosphoreux : ces applications exigent une connaissance approfondie des matériaux et un contrôle des processus qui manquent aux maisons d'emboutissage génériques.
L’emboutissage de précision du cuivre se situe à l’intersection de la science des matériaux, de l’ingénierie des outils et de l’économie de la fabrication en série. En ancrant la spécification à l'exigence fonctionnelle dominante et en posant dès le début aux fournisseurs des questions détaillées sur les processus, les équipes d'ingénierie et d'approvisionnement peuvent garantir des composants qui répondent aux objectifs de performance sans surcoût caché. Les meilleurs résultats d’emboutissage du cuivre proviennent de partenariats conception-fabrication dans lesquels l’expertise du fournisseur en matière de matériaux et d’outillage est sollicitée dès la phase de conception.